Автоматизированные системы управления технологическими процессами применяются для контроля, управления и оптимизации работы промышленного оборудования и технологических установок. Они получают информацию от датчиков, обрабатывают ее по заданным алгоритмам, передают управляющие команды оборудованию и предоставляют оператору данные о текущем состоянии объекта.
При этом универсального типа АСУ ТП не существует. Архитектура и состав системы выбираются с учетом масштабов предприятия, особенностей технологического процесса, количества контролируемых параметров, требований к надежности и скорости управления.
АСУ ТП можно классифицировать сразу по нескольким признакам. На практике наиболее важны архитектура системы, масштаб объекта управления и характер самого технологического процесса.
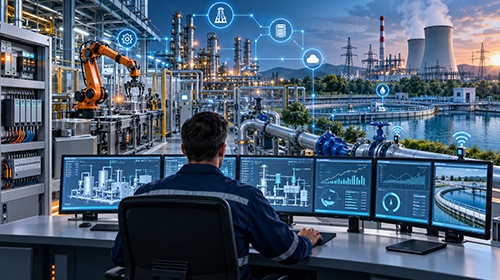
Основные виды АСУ ТП
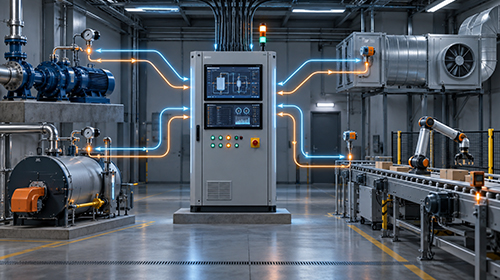
Централизованные
В централизованной системе основные функции обработки информации и управления сосредоточены в одном вычислительном или управляющем узле.
Датчики передают данные в центральное устройство управления, которое анализирует поступающие сигналы и формирует команды для исполнительных механизмов.
Такая архитектура сравнительно проста и удобна на небольших объектах. Однако по мере увеличения предприятия растет количество линий связи и нагрузка на центральное оборудование. Кроме того, отказ основного контроллера или вычислительного узла может повлиять сразу на значительную часть системы. Поэтому классические централизованные решения сегодня чаще применяются для небольших установок, отдельных машин, вспомогательного оборудования или локальных производственных участков.
Например, централизованная АСУ ТП может управлять насосной установкой, небольшой котельной, вентиляционной системой или отдельной технологической линией.
Распределенные
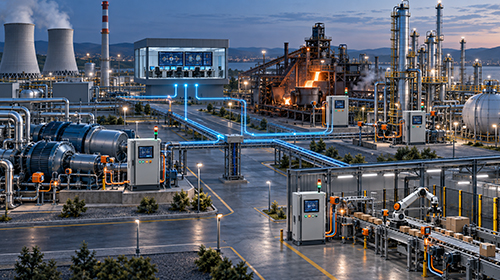
При распределенной архитектуре функции управления разделяются между несколькими контроллерами и вычислительными устройствами. Каждый контроллер отвечает за определенный участок технологического объекта, а отдельные узлы объединяются промышленной сетью.
Такой подход позволяет приблизить средства управления непосредственно к оборудованию и сократить количество кабельных соединений. Одновременно повышается устойчивость системы: неисправность одного участка не обязательно приводит к полной остановке всего технологического комплекса.
Распределенная архитектура особенно эффективна на крупных предприятиях, где оборудование расположено на большой площади либо технологический процесс состоит из множества взаимосвязанных участков.
Она применяется на электростанциях, нефтеперерабатывающих заводах, металлургических предприятиях, химических производствах и крупных производственных комплексах.
DCS, или Distributed Control System, предназначены прежде всего для сложных объектов с большим количеством непрерывно изменяющихся технологических параметров. Управление распределяется между несколькими контроллерами, объединенными в общую систему.
Особое внимание в таких системах уделяется надежности, резервированию контроллеров, серверов, каналов связи и источников питания. DCS получили широкое распространение там, где остановка технологического процесса может привести к серьезным экономическим последствиям или нарушению безопасности производства.
Главное преимущество DCS заключается в возможности организовать комплексное управление большим количеством связанных между собой технологических процессов.
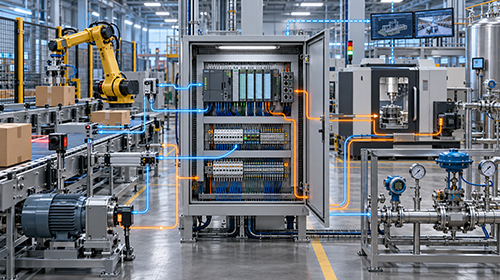
Распространенный вариант промышленной автоматизации строится на базе PLC, или программируемых логических контроллеров. PLC получает сигналы датчиков и другого оборудования, выполняет программу управления и формирует команды исполнительным устройствам.
Такие системы отличаются высокой гибкостью. Один контроллер может управлять отдельным станком или установкой, а несколько PLC могут объединяться в крупную распределенную систему.
PLC особенно широко используются в дискретном производстве, где необходимо управлять последовательностью операций: запускать двигатели, перемещать механизмы, определять положение деталей, переключать клапаны, контролировать конвейеры.
Типичными объектами являются автоматические производственные линии, упаковочные машины, конвейерные системы, станочное оборудование, роботизированные участки и складские комплексы.
При этом область применения PLC не ограничивается дискретными процессами. Современные контроллеры также выполняют регулирование температуры, давления, расхода и других непрерывных параметров.
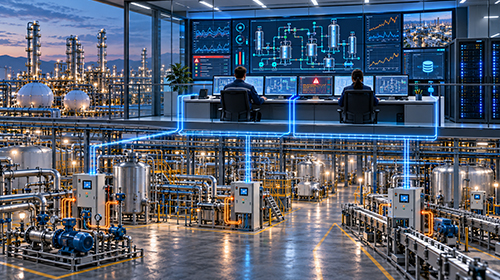
Для крупных объектов контроллеры часто объединяются со SCADA-системой. SCADA расшифровывается как Supervisory Control and Data Acquisition, то есть система диспетчерского управления и сбора данных. Важно учитывать, что SCADA обычно является не самостоятельной АСУ ТП, а одним из ее верхних уровней.
Непосредственное управление оборудованием чаще выполняют PLC, RTU или другие контроллеры, тогда как SCADA обеспечивает визуализацию технологического процесса, сбор и архивирование информации, отображение аварийных сообщений и взаимодействие оператора с системой.
Например, на экране диспетчера может отображаться технологическая схема предприятия с текущими значениями давления, температуры, состояния насосов, положения клапанов и других параметров.
Если показатель выходит за допустимые пределы, система формирует предупреждение или аварийное сообщение. При наличии соответствующих полномочий оператор может изменить установку, включить оборудование или выполнить другую разрешенную операцию.
PLC + SCADA является одним из наиболее распространенных вариантов построения современных АСУ ТП.
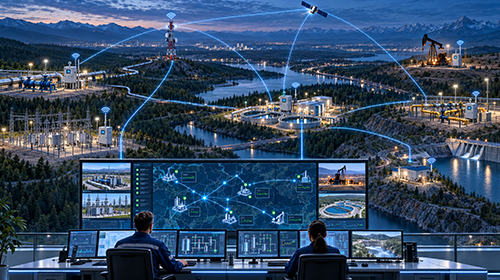
Особую категорию составляют системы управления территориально распределенными объектами. Если оборудование находится на расстоянии десятков или даже сотен километров друг от друга, использование обычной локальной архитектуры становится неудобным. На удаленных объектах в таком случае устанавливаются RTU, или Remote Terminal Unit.
RTU собирают информацию с датчиков, могут выполнять локальные алгоритмы управления и передают информацию в центральную диспетчерскую.
Связь организуется через оптоволоконные, проводные, радиоканалы, мобильные сети и другие каналы передачи данных.
Подобные решения широко используются в магистральных трубопроводах, распределительных электрических сетях, системах водоснабжения, газораспределении, нефтедобыче и на удаленных насосных станциях.
На экране диспетчера при этом может отображаться состояние десятков или сотен объектов, распределенных по большой территории.
Локальные системы автоматического управления
Самый нижний уровень автоматизации представлен локальными системами, отвечающими за отдельный технологический агрегат или параметр.
Например, локальная система может поддерживать температуру в промышленной печи, давление в трубопроводе, уровень жидкости в резервуаре либо заданную скорость электродвигателя.
Для такой задачи не всегда требуется полноценная SCADA или сложная серверная инфраструктура. Управление может осуществляться локальным контроллером, регулятором или специализированным устройством.
В составе большого предприятия множество таких локальных систем могут объединяться в общую АСУ ТП.
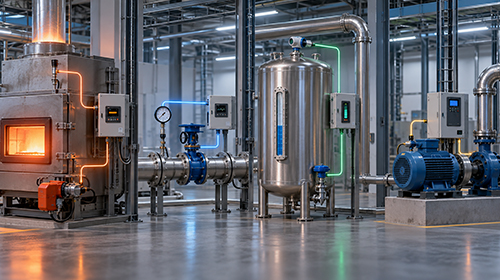
Виды АСУ ТП по характеру технологического процесса
Другой важный подход к классификации связан не с используемым оборудованием, а с особенностями производства.
В отраслевых методических материалах АСУ ТП традиционно разделяются на системы управления непрерывными, непрерывно-дискретными и дискретными технологическими процессами.
АСУ непрерывных технологических процессовВ непрерывном производстве технологический процесс протекает практически без остановки, а сырье, энергия или реагенты постоянно поступают в систему.
Основная задача автоматики заключается в поддержании необходимых параметров.
Например, требуется постоянно контролировать температуру, давление, уровень жидкости, химический состав или расход вещества и корректировать работу оборудования при отклонении параметров.
Такие АСУ ТП характерны для нефтепереработки, энергетики, металлургии, химической и нефтехимической промышленности.
Для непрерывных процессов особенно важны развитые алгоритмы регулирования, высокая надежность и возможность резервирования оборудования.
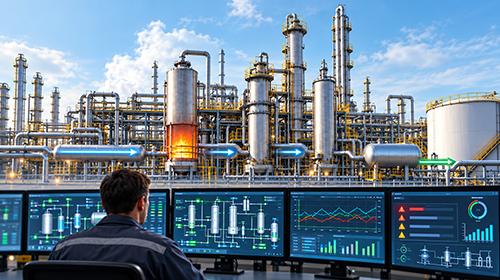
В дискретном производстве технологический процесс состоит из отдельных операций.
Деталь перемещается на определенную позицию, выполняется обработка, после чего изделие передается на следующую операцию. Система должна обеспечить правильную последовательность действий.
Для управления здесь широко применяются PLC, датчики положения, электроприводы, сервоприводы, робототехнические комплексы и системы машинного зрения.
Дискретная автоматизация характерна для машиностроения, автомобилестроения, сборочных производств, упаковочных предприятий и логистических комплексов.
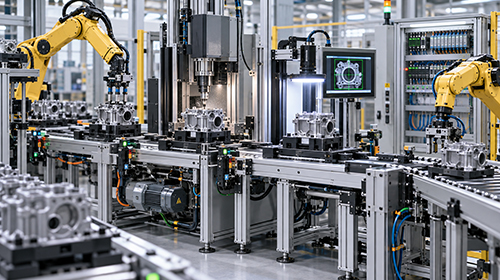
Многие реальные производства нельзя отнести исключительно к непрерывным или дискретным. В них одновременно присутствуют оба принципа. Например, на пищевом предприятии приготовление продукта может требовать непрерывного регулирования температуры и давления, а последующая фасовка представляет собой последовательность дискретных операций. Аналогичная ситуация возникает в фармацевтической, химической, пищевой и многих других отраслях.
АСУ ТП таких предприятий должна одновременно выполнять функции непрерывного регулирования и логического последовательного управления.
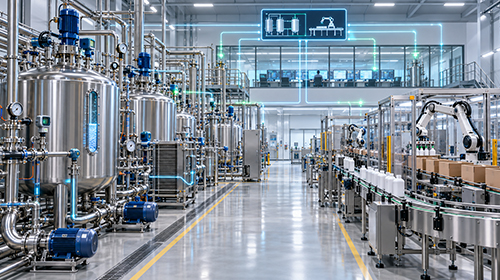
Виды АСУ ТП по масштабу объекта
Размер системы может существенно различаться.
Локальная АСУ ТП управляет отдельным агрегатом, машиной или технологической установкой. Следующим уровнем может быть автоматизация целого участка, линии или цеха. На крупных предприятиях несколько систем объединяются в единую многоуровневую структуру.
Подобная иерархия позволяет не только управлять оборудованием, но и передавать производственную информацию в системы более высокого уровня.
Модель взаимодействия производственных и корпоративных систем описывается в серии IEC 62264. В этой архитектуре функции непосредственного управления технологическими процессами располагаются ниже уровня управления производственными операциями, а корпоративные системы планирования находятся еще выше.
Таким образом, современная промышленная автоматизация может связывать данные от конкретного датчика с системами управления производством и бизнес-планирования предприятия.
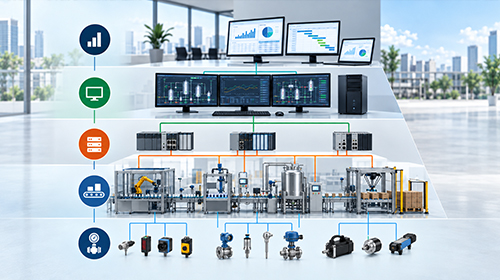
Чем отличаются АСУ ТП, SCADA, PLC, DCS и MES?
Эти понятия связаны между собой, поэтому их нередко используют как взаимозаменяемые. Однако они обозначают разные элементы автоматизации.
| Понятие | Назначение |
| АСУ ТП | Весь комплекс автоматизации технологического процесса |
| PLC | Устройство, выполняющее алгоритмы непосредственного управления оборудованием |
| SCADA | Программная система диспетчеризации, визуализации, сбора и хранения технологических данных |
| DCS | Распределенная архитектура управления, ориентированная прежде всего на сложные технологические процессы |
| RTU | Устройство сбора данных и управления удаленным объектом |
| MES/MOM | Система управления производственными операциями более высокого уровня |
| ERP | Корпоративное планирование и управление ресурсами предприятия |
Поэтому выражение «АСУ ТП на базе PLC и SCADA» является корректным: контроллеры обеспечивают непосредственное управление, SCADA выполняет диспетчерские функции, а все оборудование и программное обеспечение вместе образуют АСУ ТП.
MES, напротив, обычно находится уровнем выше технологического управления. IEC 62264 рассматривает область управления производственными операциями как Level 3, расположенный между функциями непосредственного управления процессами и бизнес-системами предприятия.
Похожие статьи